Uobičajeni procesi tehnologije proizvodnje hladnjaka na tržištu i njihove karakteristike
CNC obrada
CNC obrada se izvodi na CNC mašinskoj opremi. Budući da se CNC obradom kontroliše računar nakon programiranja, CNC obrada ima stabilan kvalitet obrade, visoku tačnost obrade, složene površine i visoku efikasnost obrade.
Prednost CNC procesa je što se široko koristi.
Nedostatak je što se oprema brzo troši, a većina CNC obrade zahtijeva ručno sudjelovanje ili automatsku kontrolu, zbog čega je cijena visoka.

CNC obrada
(fotografija sa interneta)
Ekstruzija aluminijuma
Ekstruzija aluminijuma je zagrevanje originalnog ingota aluminijumske legure na oko 520 ~ 540 stepeni C, i korišćenje mehaničkog pritiska kako bi aluminijumska tečnost prošla kroz kalup za ekstruziju napravljenu od čelika za ekstruziju, i hlađenje aluminijumske tečnosti na izlazu iz matrice kako bi se ubrzala. očvrsne da postane početni embrion hladnjaka sa kontinuiranom paralelnom strukturom, a zatim se početni embrion reže i druga obrada je ekstruzija aluminijuma.
Uobičajeni aluminijumski materijal na ovaj način je AL6063, koji ima dobru toplotnu provodljivost (oko 160-180W/m*K) i radnu sposobnost.
Nedostatak ovog materijala je što hladnjak debljine prema dužini rebara ne može preći 1:18.

Ekstruzija aluminijuma
(fotografija sa interneta)
Skiving fins je da se iseče ceo komad metala u skladu sa zahtevima, da se pomoću precizno kontrolisane posebne rende seče lim određene debljine, a zatim se savija do uspravnog stanja da postane rashladno pero. Ova metoda je najčešća na hladnjacima od čistog bakra.
Prednost rebara za ljuštenje je u tome što su osnova i rebra integralno formirani, površina spoja, nema impedanse međusklopa, a rebra su deblja, što može efikasnije iskoristiti površinu rasipanje toplote; Dobijte veću površinu disipacije topline.
Međutim, na ovu metodu utiču sirovine itd., a prinos je nizak; razmak između listova je kratak, prostor za prolaz zraka je mali, zbog čega je otpor vjetra veliki. I proizvodna oprema, troškovi proizvodnje su vrlo visoki.

Skiving peraje
(fotografija sa interneta)
Pretvorite seosku aluminijsku leguru u tekućinu i idite u blato, koristeći mašinu za prešanje za presovanje i zamrznite je, što je strojna obrada hladnog kovanja.
Prednost hladnog kovanja je u tome što nema otpornosti, peraja mogu biti tanka ili visoke guste strukture, što može ostvariti poseban dizajn.
Nedostatak hladnog kovanja: Uzrok vijeka trajanja blata je kratak i skupa oprema, nizak proizvodni grad koji je učinio trošak visokim.

Rashladni element za hladno kovanje
Dtj. livenje
Nakon što se originalni ingot legure aluminijuma otopi u tečno stanje, puni se u kalup i istovremeno se lijeva strojem za tlačno livenje. Nakon hlađenja i naknadne obrade, izrađuje se jedan hladnjak.
Prednosti livenja aluminijuma pod pritiskom: integralno je formiran, bez impedance interfejsa; može proizvoditi tanka, gusta ili složena peraja, što je lako realizirati neke posebne dizajne.
Nedostaci: mehanička svojstva i toplinska provodljivost materijala ne mogu se izbalansirati; uzorak površinskog toka i oksidna šljaka tokom tlačnog livenja su previše, što će smanjiti efekat toplotne provodljivosti; unutrašnja šupljina mikro skupljanja je visoka tokom hlađenja, a stvarna toplotna provodljivost je smanjena; vijek trajanja kalupa je kratak, a oprema Relativno složena, izlaz je mali, zbog čega je cijena nešto veća.
Peraje sa patent zatvaračem i zavarivanje
Gusti i tanki hladnjaci koje smo vidjeli napravljeni su ovim procesom. Prilikom formiranja, rub peraje zadržava mali dio posebno dizajniranih izbočina, koji su fiksirani u prilagođenom kalupu, a izbočine su savijene i međusobno povezane kako bi se formirale uredno raspoređene paralelne peraje.
U kombinaciji s štancanjem, uglavnom se koristi za proizvodnju paralelnih gustih tankih rebara koji se koriste u dizajnu reflow ili kanaliziranog dizajna.
Prednosti metode preklapanja su očigledne: mehanička struktura zaključavanja je jednostavna i proces je malo; može kompenzirati impedanciju interfejsa generiranu naknadnim povezivanjem peraja i hladnjaka. Jednokratna investicija u opremu može proizvesti veliku količinu rezultata. Sada mnogi proizvodi za hlađenje toplotnih cijevi na tržištu imaju ovu vrstu metode povezivanja peraja, koja je stabilna i jednostavna.
Trenutno, većina hladnjaka toplinske cijevi, način povezivanja između toplinske cijevi i peraja je zavarivanje. Budući da stepen vezivanja mesta zavarivanja direktno utiče na efekat odvođenja toplote, cena zavarivanja je relativno visoka.
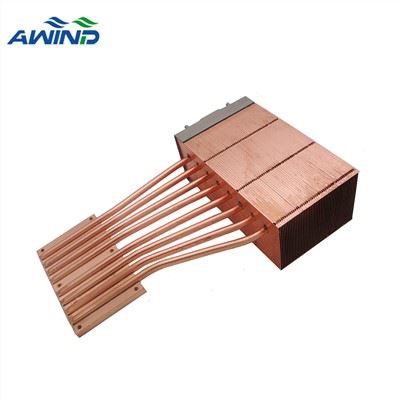
 rajsferšlus peraje hladnjak sa toplotnom cijevi
Popularni tagovi: Uobičajena tehnologija hladnjaka i njene karakteristike, Kina, dobavljači, proizvođači, tvornica, prilagođeni, besplatni uzorak, napravljeno u Kini, AL экструзия йылылыҡ раковина, Баҡыр йылылыҡ торбаһы менән раковина йылы, Юғары сифатлы һыуытыу йылылыҡ раковина, Юғары сифатлы йылылыҡ раковина, OEM йылылыҡ раковина, Склады Фин йылылыҡ раковина